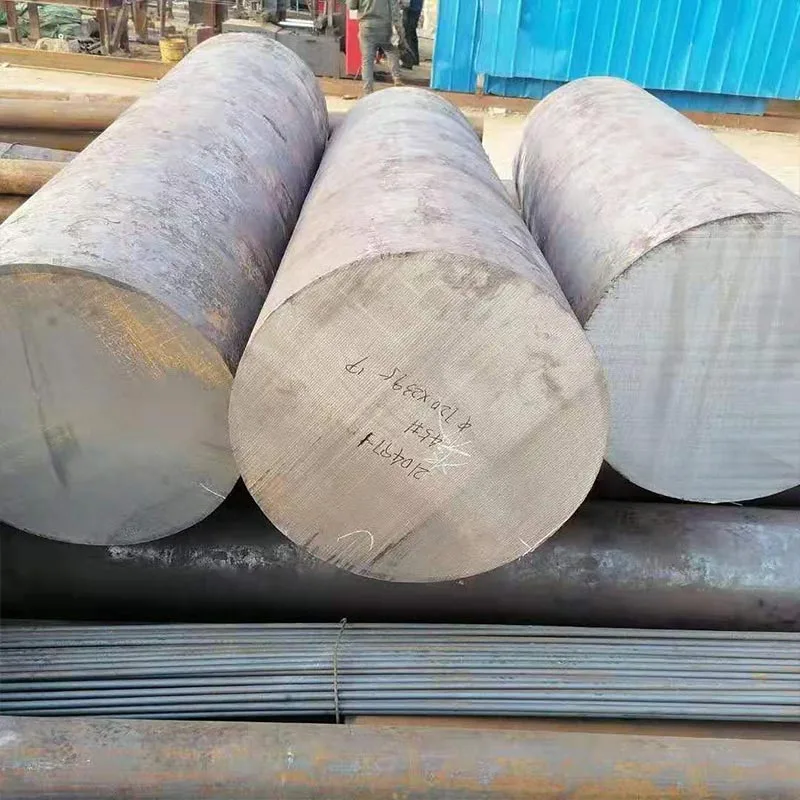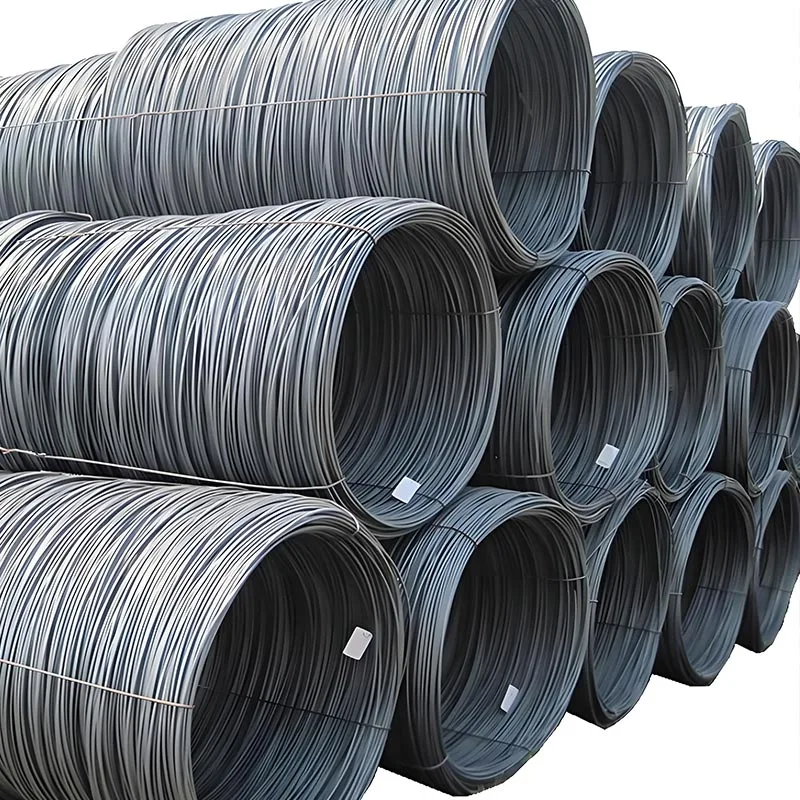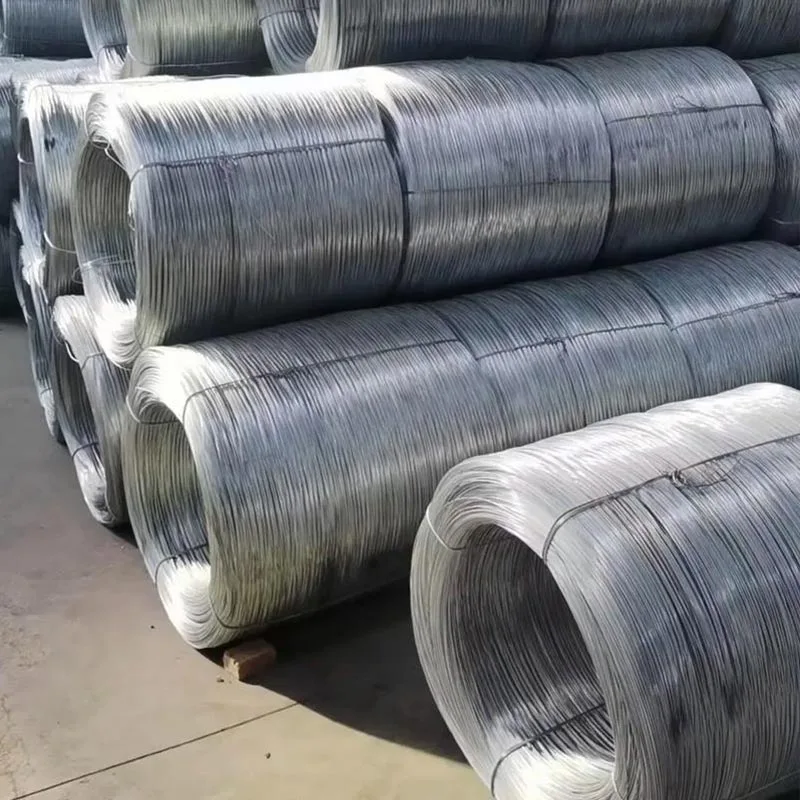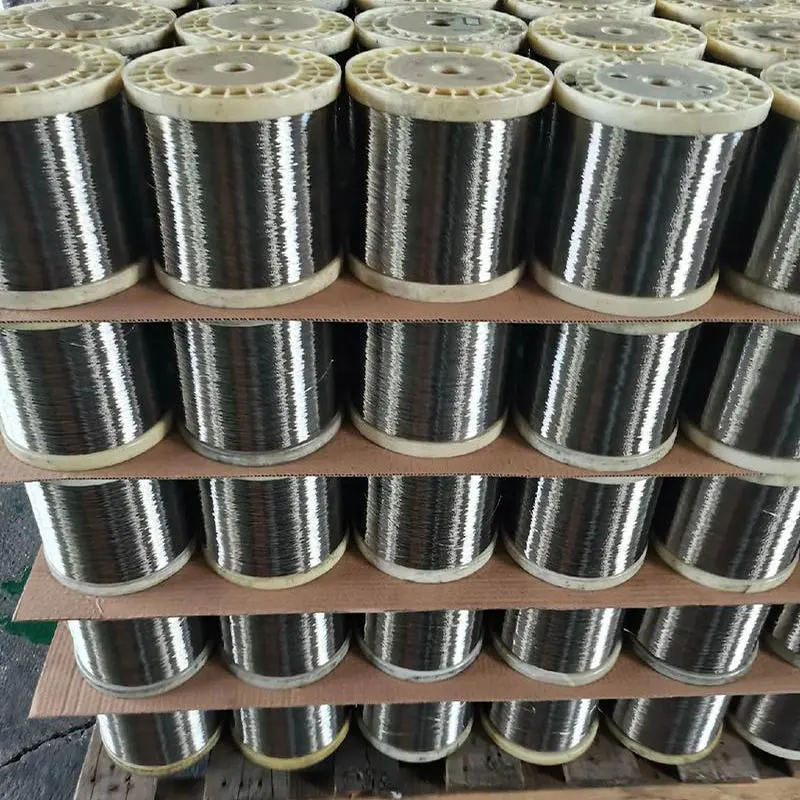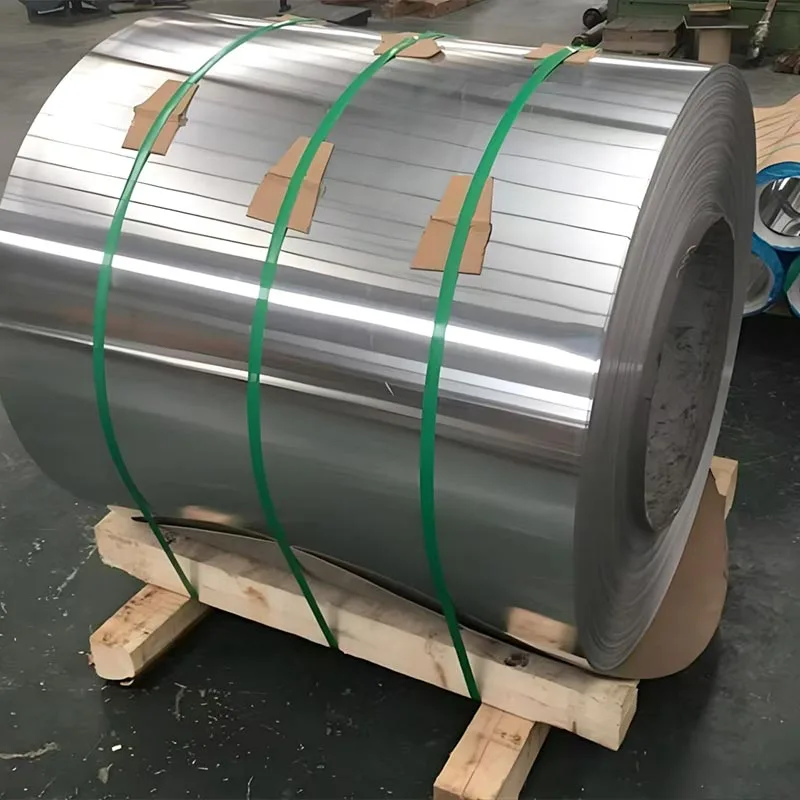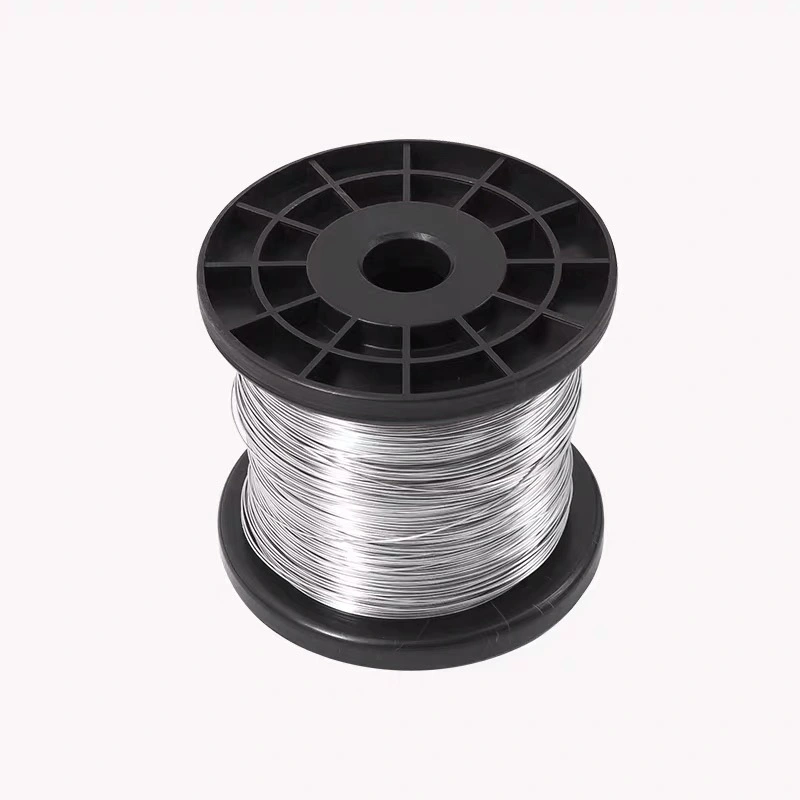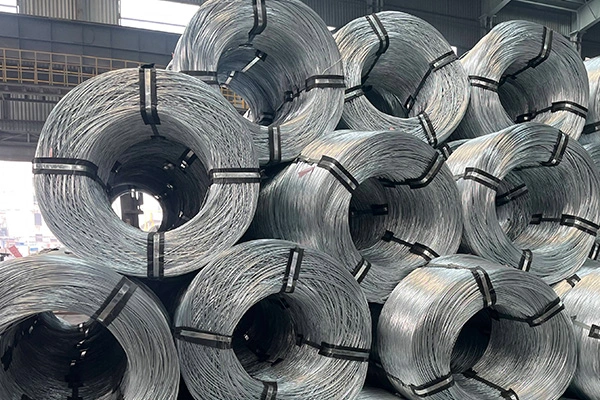
Druty i pręty stalowe to długie wyroby stalowe wytwarzane w procesie walcowania na gorąco, ciągnienia na zimno lub kombinacji obu procesów. Walcówka ma zazwyczaj średnicę od 5,5 mm do 16 mm i jest dostarczana w postaci kręgów. Służy jako materiał wyjściowy do drutu ciągnionego, elementów złącznych, sprężyn, materiałów spawalniczych, siatek zbrojeniowych i wielu innych produktów. Ciągniony drut stalowy wytwarza się poprzez przeciąganie walcówki przez szereg matryc w celu uzyskania mniejszych średnic, węższych tolerancji i wyższej wytrzymałości na rozciąganie.STALoferuje zarówno walcówkę na gorąco, jak i drut stalowy ciągniony na zimno, aby zaspokoić szerokie spektrum wymagań przemysłowych.
Jakość w tej kategorii jest definiowana na podstawie składu chemicznego, stanu powierzchni, spójności wymiarowej i zachowania mechanicznego. Dla kupujących określenie odpowiedniego gatunku i trasy przetwarzania jest niezbędne, aby uniknąć błędów w produkcji i zapewnić wydajność na dalszym etapie produkcji. YS STEEL utrzymuje pełną identyfikowalność od stopionego materiału do gotowego zwoju, umożliwiając klientom otrzymywanie spójnej partii materiału po partii.
Portfolio produktów YS STEEL obejmuje walcówkę ze stali niskowęglowej, średniowęglowej, wysokowęglowej i stopowej, a także drut ciągniony na zimno w różnych wykończeniach. Poniższa lista podsumowuje podstawowe parametry dostaw:
Poniższa tabela zawiera typowy zakres specyfikacji produktów z drutu i prętów stalowych YS STEEL. Rzeczywiste wartości można dostosować zgodnie z żądaną normą lub zastosowaniem. YS STEEL współpracuje z klientami, aby spełnić określone wymagania chemiczne i mechaniczne.
| Parametr | Drut o niskiej zawartości węgla | Drut średniowęglowy | Walcówka wysokowęglowa | Drut ciągniony na zimno |
|---|---|---|---|---|
| Zakres średnic | 5,5 – 16,0 mm | 5,5 – 14,0 mm | 5,5 – 13,0 mm | 0,15 – 8,0 mm |
| Zawartość węgla | 0,05% – 0,15% | 0,20% – 0,45% | 0,60% – 0,85% | 0,05% – 0,85% |
| Wytrzymałość na rozciąganie | 320 – 480 MPa | 480 – 800 MPa | 800 – 1250 MPa | 450 – 2200 MPa |
| Siła plonu | 180 – 300 MPa | 280 – 550 MPa | 500 – 900 MPa | 350 – 1800 MPa |
| Wydłużenie | ≥ 25% | ≥ 15% | ≥ 8% | ≥ 2% – 15% w zależności od średnicy |
| Chropowatość powierzchni | ≤ 25 µm | ≤ 25 µm | ≤ 20 µm | ≤ 5 µm dla jasnego wykończenia |
| Waga cewki | 1500 – 2500 kg | 1500 – 2200 kg | 1200 – 2000 kg | 10 – 1000 kg |
| Zgodność ze standardami | ASTM A510, JIS G3505, GB/T 701 | ASTM A510, JIS G4051, GB/T 4354 | ASTM A510, JIS G3502, GB/T 4354 | ASTM A227, JIS G3521, GB/T 4357 |
Wydajność mechaniczna jest krytycznym czynnikiem przy wyborze drutów i prętów stalowych. YS STEEL przeprowadza próby rozciągania, badania twardości i analizę mikrostruktury każdej partii produkcyjnej. Poniższa tabela podaje typowe wartości mechaniczne według warunków przetwarzania:
| Stan | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Twardość (HRC) |
|---|---|---|---|---|
| Walcowane na gorąco, niskoemisyjne | 320 – 420 | 180 – 260 | 28 – 35 | ≤ 10 |
| Walcowane na gorąco o wysokiej zawartości węgla | 800 – 1050 | 500 – 650 | 10 – 16 | 18 – 25 |
| Wyżarzony drut | 400 – 650 | 220 – 380 | 18 – 28 | ≤ 15 |
| Jasny drut ciągniony na zimno | 750 – 1400 | 550 – 1100 | 5 – 15 | 20 – 30 |
| Drut hartowany w oleju | 1300 – 2200 | 1100 – 1900 | 2 – 6 | 35 – 50 |
Tolerancje wymiarowe są kontrolowane w zależności od średnicy. W przypadku walcówki standardowa tolerancja średnicy wynosi ± 0,15 mm, podczas gdy wąska tolerancja może sięgać ± 0,08 mm. W przypadku drutu ciągnionego precyzyjne ciągnienie pozwala uzyskać tolerancje do ±0,005 mm dla średnic powyżej 1,0 mm. YS STEEL zapewnia kontrolę okrągłości w zakresie 0,05 mm w przypadku większości produktów ciągnionych, co ma kluczowe znaczenie w przypadku szybkiego formowania i produkcji sprężyn.
STAL oferuje różnorodne warunki powierzchniowe do wspierania dalszych procesów, takich jak spęczanie na zimno, ciągnienie drutu, zwijanie sprężyny i spawanie. Prawidłowe wykończenie powierzchni zmniejsza zużycie matrycy, poprawia wchłanianie smaru i zapewnia czyste produkty końcowe.
STAL kontroluje cały proces produkcji drutu i pręta stalowego, zaczynając od wysokiej jakości kęsów. Proces rozpoczyna się od kwalifikowanych kęsów stalowych ze zintegrowanych hut lub dostawców partnerskich YS STEEL. Kęsy są podgrzewane do temperatury około 1050–1200 °C w piecu pokrocznym, a następnie walcowane w walcarce walcówki o dużej szybkości pracy ciągłej. Kontrolowane chłodzenie na przenośniku Stelmor dostosowuje mikrostrukturę do wymaganych właściwości mechanicznych.
W przypadku drutu ciągnionego walcówka walcowana na gorąco poddawana jest najpierw mechanicznemu odkamienianiu i trawieniu. Następnie jest on przeciągany przez matryce z węglika wolframu lub diamentu przy odpowiednim smarowaniu. Wielokrotne przejścia stopniowo zmniejszają średnicę i zwiększają wytrzymałość na rozciąganie. Wyżarzanie pośrednie stosuje się w przypadku bardzo małych średnic lub gdy wymagana jest duża plastyczność. YS STEEL wykorzystuje in-line badania prądami wirowymi, laserowe mierniki średnicy i systemy kontroli powierzchni w celu wykrywania pęknięć, zakładek i odchyleń wymiarowych.
Każda cewka ma unikalny numer cieplny i numer partii. Dostarczane są certyfikaty testów zgodnie z normą EN 10204 3.1 lub 3.2, obejmujące skład chemiczny, wyniki rozciągania, kontrolę wymiarów i raporty stanu powierzchni. YS STEEL obsługuje również inspekcje stron trzecich przeprowadzane przez SGS, BV lub inspektorów wyznaczonych przez klienta.
Druty i pręty stalowe firmy YS STEEL są stosowane w wymagających sektorach, w których spójność i identyfikowalność nie podlegają negocjacjom. Kluczowe zastosowania obejmują:
Właściwe opakowanie chroni drut i pręt stalowy podczas transportu i przechowywania. YS STEEL wykorzystuje standardowe opakowanie walcownicze, w którym każdy zwój jest ściśle związany stalowymi taśmami lub opaskami z drutu. W przypadku przesyłek eksportowych zwoje owijane są papierem antykorozyjnym i folią z tworzywa sztucznego, a następnie zabezpieczane na paletach lub w paczkach. Typowe szczegóły opakowania są wymienione poniżej:
Jaka jest różnica między drutem stalowym a walcówką stalową?
Walcówka stalowa to półprodukt walcowany na gorąco, zwykle o średnicy od 5,5 mm do 16 mm, dostarczany w formie kręgów. Posiada powierzchnię zgorzeliną i jest przeznaczony do dalszej obróbki. Drut stalowy wytwarza się poprzez ciągnienie walcówki na zimno przez matryce, zmniejszając średnicę i poprawiając wytrzymałość na rozciąganie, dokładność wymiarową i wykończenie powierzchni. YS STEEL dostarcza oba produkty i może polecić najbardziej odpowiednią formę w oparciu o końcowe zastosowanie, zdolność ciągnienia i sprzęt do formowania.
Jaki gatunek stali wybrać do elementów złącznych do łączenia na zimno?
Do standardowej produkcji spęczarek na zimno i elementów złącznych powszechnie stosuje się gatunki niskowęglowe, takie jak SAE 1006, SAE 1008 i SAE 1018, ponieważ zapewniają one dobrą odkształcalność i wystarczającą wytrzymałość po obróbce na zimno. W przypadku elementów złącznych o większej wytrzymałości mogą być wymagane gatunki średniowęglowe lub stopowe, takie jak SAE 1035, SAE 1045, lub stale poddane obróbce borem. YS STEEL oferuje walcówkę powlekaną fosforanem i drut wyżarzany specjalnie zaprojektowany do spęczania na zimno. Wybór zależy od ostatecznej klasy łącznika, wymaganej wytrzymałości na rozciąganie i złożoności procesu formowania.
Jak wykończenie powierzchni wpływa na wydajność ciągnienia drutu?
Wykończenie powierzchni bezpośrednio wpływa na smarowanie, trwałość matrycy i prędkość ciągnienia. Przed ciągnieniem należy usunąć zgorzelinę po walcowaniu na gorąco poprzez trawienie lub mechaniczne odkamienianie. Fosforanowane powierzchnie tworzą mikroporowatą warstwę, która zatrzymuje smar, zmniejszając tarcie i zużycie matrycy. Firma YS STEEL zaleca walcówkę pokrytą fosforanem do trudnych operacji ciągnienia na zimno i wykończeń jasnego ciągnienia produktów końcowych, które wymagają czystej, gładkiej powierzchni. Złe przygotowanie powierzchni może prowadzić do pęknięć, zarysowań powierzchni i niespójnych właściwości mechanicznych.
Jaką wagę kręgów powinienem określić dla mojej linii produkcyjnej?
Masa cewki wpływa na produktywność i częstotliwość przezbrajania. Większe cewki skracają przestoje i są preferowane przy dużych prędkościach ciągnienia lub liniach kursowych. Jednakże niektóre starsze urządzenia lub systemy odwijania nie są w stanie obsłużyć zwojów o masie przekraczającej 1500 kg. YS STEEL oferuje ciężary kręgów od 500 kg do 2500 kg dla walcówki i od 10 kg do 1000 kg dla drutu ciągnionego. Możemy również dostarczyć kompaktowe cewki lub szpule do automatów spawalniczych i maszyn sprężynowych. Przed złożeniem zamówienia najlepiej jest potwierdzić zdolność rozwijania i zgodność średnicy wewnętrznej.
Czy YS STEEL może dostarczać druty i pręty stalowe zgodnie ze standardami JIS, ASTM lub GB?
Tak. YS STEEL regularnie produkuje zgodnie z międzynarodowymi normami, takimi jak ASTM A510, ASTM A227, JIS G3505, JIS G3502, JIS G3521, GB/T 701, GB/T 4354 i ISO 16120. W razie potrzeby dostarczamy również materiały zgodne z normami EN. Oprócz standardowych specyfikacji, YS STEEL może produkować niestandardowe gatunki o kontrolowanym składzie chemicznym, ograniczonym zakresie rozciągania lub specyficznych wymaganiach dotyczących powłoki. Dla każdego ciepła i partii wydawane są certyfikaty badań w celu sprawdzenia pełnej zgodności z wymaganą normą.